Artykuł sponsorowany
Co w procesie wytwarzania urządzeń chłodniczych decyduje o trwałości i zużyciu energii
Urządzenia chłodnicze o zbliżonym wyglądzie zewnętrznym po kilku latach intensywnej eksploatacji na hali sprzedażowej mogą znacząco różnić się sztywnością konstrukcji, poziomem generowanego hałasu oraz faktycznym poborem prądu. Różnice te wynikają przede wszystkim z jakości zastosowanych procesów wytwórczych, a nie wyłącznie z deklarowanych w dokumentacji parametrów technicznych. Dokładność obróbki materiałów konstrukcyjnych i rygorystyczna staranność montażu ostatecznie decydują o bezawaryjnej pracy witryn czy szaf mroźniczych. Odbiorcy komercyjni poszukujący wydajnego sprzętu do sklepów detalicznych i lokali gastronomicznych powinni weryfikować właśnie zaawansowanie technologii budowy korpusu.
Przeczytaj również: Podnośnik 2 kolumnowy hydrauliczny – idealne rozwiązanie dla małych warsztatów
Etapy produkcji korpusu i dobór materiałów
Projekt obudowy lady lub regału rozpoczyna się od precyzyjnego modelowania CAD. Oprogramowanie to określa ścisłe tolerancje wymiarowe i właściwe rozmieszczenie wewnętrznych elementów nośnych. Następnie cięcie blach laserem lub plazmą zapewnia czyste krawędzie i minimalizuje odkształcenia termiczne, które mogłyby pojawić się przy użyciu starszych metod obróbki. Kolejne gięcie na nowoczesnych prasach CNC formuje skomplikowane profile przestrzenne. Taka zautomatyzowana technologia zwiększa sztywność boczną i odporność na obciążenia dynamiczne podczas codziennego, intensywnego towarowania półek w placówkach handlowych. Z kolei spawanie metodami TIG lub MIG łączy stalowe elementy, co pomaga utrzymać szczelność strukturalną w typowych warunkach eksploatacji.
Przeczytaj również: Rola fontann pływających w poprawie jakości wody w stawach – korzyści dla środowiska
Nowoczesna produkcja urządzeń chłodniczych wymaga zastosowania rygorystycznie wyselekcjonowanych surowców. Zastosowanie certyfikowanych blach ze stali nierdzewnej gatunku AISI 304 zwiększa odporność na działanie agresywnych środków czyszczących oraz pojawiającego się kondensatu. Właściwości fizykochemiczne tego stopu pomagają zachować długotrwałą integralność wizualną i higieniczną obudowy. Wewnętrzna konstrukcja z profili stalowych o odpowiedniej grubości ścianki skutecznie minimalizuje drgania przenoszone z kompresora na cały sprzęt. Rury miedziane doprowadzające czynnik, poddawane precyzyjnemu procesowi gięcia, zachowują optymalny przekrój przepływu i znacząco ograniczają niepożądane spadki ciśnienia. Sztywna pianka poliuretanowa PUR o niskim współczynniku przewodzenia ciepła w przedziale 0,022–0,035 W/(m·K) skutecznie ogranicza przenikanie energii z otoczenia do wnętrza komory towarowej. Aplikacja tej izolacji odbywa się pod wysokim ciśnieniem, dzięki czemu struktura idealnie wypełnia przestrzenie między płaszczami.
Przeczytaj również: Łożyska do walców: kluczowe rodzaje i zastosowania w przemyśle
Montaż układu pracy i kontrola parametrów
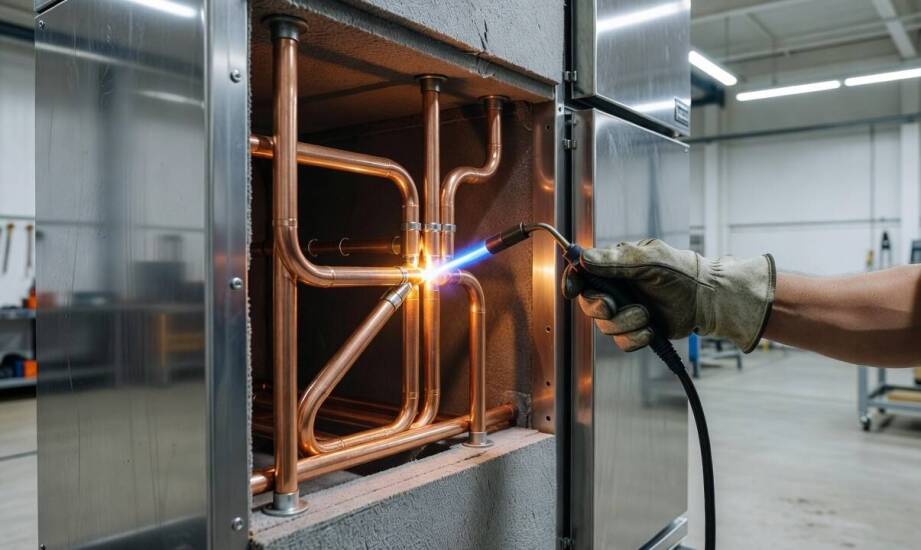
Tworzenie stabilnego i niezawodnego środowiska temperaturowego wymaga prawidłowego złożenia sprężarki, parownika, skraplacza i zaawansowanej automatyki sterującej. Jakość lutów twardych w rurociągach miedzianych oraz idealne dopasowanie uszczelek drzwiowych bezpośrednio decydują o utrzymaniu chłodu podczas intensywnego otwierania mebli przez konsumentów. Jakiekolwiek nieszczelności powstałe na tym początkowym etapie prowadzą do powolnej utraty czynnika, a w konsekwencji do odczuwalnego wzrostu obciążenia układu tłoczącego. Świadome tego mechanizmu PPUH "COLD" Bogdan Chwastek i Włodzimierz Chwastek wdraża rygorystyczne, wieloetapowe procedury weryfikacyjne przed wypuszczeniem każdego egzemplarza na rynek. Oprócz podstawowych komponentów obiegu montuje się tu również czułe sterowniki mikroprocesorowe zarządzające cyklami odszraniania.
Standardem technicznym stało się diagnozowanie ewentualnych wycieków metodą ciśnieniową z użyciem obojętnego azotu. Przemysłowa procedura opiera się na utrzymywaniu podwyższonego ciśnienia przez pełne 24 godziny w celu wykrycia najdrobniejszych mikronieszczelności. Następująca po tym procesie wnikliwa próba pracy w warunkach symulowanego, maksymalnego obciążenia pozwala wyłapać ewentualne wibracje rezonansowe, nadmierny hałas i przeanalizować rzeczywisty pobór prądu. Rzetelna analiza rejestrowanych parametrów temperaturowych i elektrycznych eliminuje modele z ukrytymi wadami montażowymi.
Na optymalizację kosztów działania wpływają również konkretne rozwiązania inżynieryjne wykorzystane przy projekcie bryły. Zamontowanie pogrubionych profili magnetycznych i mechaniczne zoptymalizowanie kanałów cyrkulacyjnych pozwalają zauważalnie ograniczyć straty prądu w codziennym funkcjonowaniu lokalu. Niezwykle precyzyjne spasowanie paneli zewnętrznych zmniejsza infiltrację ciepłego i wilgotnego powietrza, co stabilizuje cykle pracy agregatu i zapobiega nadmiernemu szronieniu parownika.
Wybór profesjonalnego wyposażenia wymaga spojrzenia znacznie dalej niż na podstawową specyfikację wymiarową czy pojemnościową. Dla nabywcy z wymagającego sektora B2B najważniejsza pozostaje ogólna staranność wykonania, która chroni biznes przed nagłymi awariami systemu i dotkliwymi stratami zmagazynowanego towaru. Dokładne zrozumienie poszczególnych etapów formowania korpusu oraz składania obiegu termicznego bezpośrednio ułatwia chłodną ocenę opłacalności inwestycji sprzętowej. Wysoka kultura techniczna fabryki zawsze przekłada się na realną odporność mechaniczną oraz przewidywalnie niższe koszty obsługi wyposażenia w perspektywie kilkunastoletniego użytkowania.
Kategorie artykułów
Polecane artykuły

Rola zespołu muzycznego w tworzeniu niezapomnianej atmosfery wydarzeń

Jakie są perspektywy rozwoju rynku brokułu gongga w najbliższych latach?

Jakie dodatki warto wybrać do zegarków młodzieżowych dla dziewczyn?
